


একটি চোখের স্লিং নিখুঁত দেখতে এবং এখনও একটি দায় হতে পারে. একটি 16 মিমি ফেরুল-সুরক্ষিত তারের দড়ি আই স্লিং একটি শক্ততা-প্রত্যয়িত অ্যালুমিনিয়াম ফেরুল ব্যবহার করে পূর্ণ টননেজে একটি ম্যাচড ডাই দি...
READ MORE
দক্ষিণ-পূর্ব এশিয়ার একটি তারের দড়ি প্রসেসর সম্প্রতি একটি অ্যানিলেড ব্যাচের প্রায় 30 শতাংশ প্রত্যাখ্যান করেছে কারণ কয়েলগুলি একসাথে আটকে গিয়েছিল এবং বাইরের স্তরগুলি মেরামতের বাইরে স্ক্র্যাচ হয়েছিল। চুল্লি প্রোফাইল সঠিক ছিল, প্রতিরক্ষামূলক বায়ুমণ্ডল স্থিতিশীল ছিল, এবং চক্রের সময় উপাদান স্পেসিফিকেশনের সাথে মিলে যায়। ত্রুটিগুলি তাপ চিকিত্সা থেকে আসেনি। তারা তারের কয়েলারের জন্য অ্যানিলিং ক্যারিয়ার থেকে এসেছে যা চক্রের সময় কয়েলগুলিকে ধরে রাখে।
তারের কয়েলারের জন্য অ্যানিলিং ক্যারিয়ারগুলি প্যাসিভ বাক্স নয় যা কেবল চুল্লিতে কয়েল পরিবহন করে। তারা নিয়ন্ত্রণ করে যে তারের পৃষ্ঠটি ইস্পাত কাঠামোর সাথে কতটা যোগাযোগ করে, চুল্লির বায়ুমণ্ডল স্তরগুলির মধ্যে কতটা অবাধে সঞ্চালিত হয়, স্ট্যাকটি কতটা সমানভাবে ওজন বিতরণ করে এবং লোড এবং আনলোড করার সময় কুণ্ডলীর প্রান্তগুলি কতটা যান্ত্রিক অপব্যবহার করে। ব্যাচ অ্যানিলিং-এ, ক্যারিয়ার ডিজাইন হল সবচেয়ে সরাসরি ভেরিয়েবলগুলির মধ্যে একটি যা একটি উদ্ভিদ চুল্লির সেটিংস স্পর্শ না করে স্টিকিং এবং স্ক্র্যাচিং ত্রুটিগুলি দূর করতে পরিবর্তন করতে পারে।
এই নিবন্ধটি ব্যাখ্যা করে যে অ্যানিলিং ক্যারিয়ারগুলি কী, কেন তারা সবচেয়ে সাধারণ ব্যাচ অ্যানিলিং ত্রুটিগুলি ঘটায় বা নিরাময় করে, কোন ক্যারিয়ারের ধরন এবং উপকরণগুলি উপলব্ধ, এবং কীভাবে ক্যারিয়ারগুলিকে নির্বাচন, সংহত এবং বজায় রাখতে হয় যাতে তারা বছরের পর বছর ধরে ধারাবাহিকভাবে কাজ করে। এটি কয়েলিং, রিলিং এবং ওয়্যার রোপ এন্ড অ্যানিলিং সরঞ্জাম সহ বিস্তৃত তারের প্রক্রিয়াকরণ লাইনের সাথে ক্যারিয়ারের সিদ্ধান্তগুলিকে সংযুক্ত করে।
1992 সাল থেকে, আমাদের কোম্পানি এক ডজনেরও বেশি দেশের গ্রাহকদের জন্য স্টিলের তারের দড়ি অ্যানিলিং মেশিন, রিলিং মেশিন, হাইড্রোলিক প্রেস মেশিন এবং ম্যাচিং আনুষাঙ্গিক সহ তারের দড়ি প্রক্রিয়াকরণ সরঞ্জাম তৈরি করেছে। এই প্রবন্ধের নির্দেশিকাটি আমরা লক্ষ্য করেছি যে ফিল্ড প্যাটার্নগুলিকে প্রতিফলিত করে যখন প্রসেসরগুলি তাদের কয়েল অ্যানিলিং লাইনগুলিকে শেষ-অ্যানিলিং এবং ফিনিশিং অপারেশনগুলির সাথে একত্রিত করে।
তারের কয়েলারের জন্য অ্যানিলিং ক্যারিয়ারগুলি সরাসরি প্রভাবিত করে যে অ্যানিলড তারের একটি ব্যাচ পরিষ্কার হয়ে আসে বা স্ক্র্যাপ হয়ে যায়; ক্যারিয়ার নির্বাচন চুল্লি ক্রমাঙ্কন হিসাবে একই মনোযোগ প্রাপ্য.
তারের কয়েলারের জন্য অ্যানিলিং ক্যারিয়ার: ব্যাচ অ্যানিলিংয়ে সংজ্ঞা এবং ভূমিকা
একটি অ্যানিলিং ক্যারিয়ার হল একটি পুনঃব্যবহারযোগ্য ঝুড়ি, ট্রে, ফ্রেম বা ফিক্সচার যা ব্যাচ অ্যানিলিংয়ের সময় তারের কয়েলকে সমর্থন করে। এটি কুণ্ডলীর জ্যামিতি অক্ষত রাখে, সন্নিহিত স্তরগুলিকে আলাদা করে যাতে তারের পৃষ্ঠগুলি একসঙ্গে ঢালাই না হয়, চুল্লির বায়ুমণ্ডল এবং তাপকে প্রতিটি বাঁক পর্যন্ত পৌঁছানোর অনুমতি দেয় এবং স্ট্যাকটিকে যান্ত্রিকভাবে স্থিতিশীল করে তোলে যাতে এটি স্থানান্তর না করে একটি ক্রেন, একটি পুশার বা একটি চার্জিং মেশিন দ্বারা উত্তোলন করা যায়।
একটি সাধারণ ব্যাচ অ্যানিলিং অপারেশনে, তার একটি কয়লারে ক্ষতবিক্ষত হয়, একটি ক্যারিয়ারের উপর নামানো হয় এবং একটি বেল ফার্নেস বা একটি বাক্স ফার্নেসের ভিতরে দুটি, তিন বা চারটি বাহককে স্ট্যাক করা হয়। চুল্লিটি সিল করা হয়, নাইট্রোজেন বা হাইড্রোজেন দিয়ে পরিষ্কার করা হয়, অ্যানিলিং তাপমাত্রায় উত্তপ্ত করা হয়, প্রয়োজনীয় ভিজানোর সময় ধরে রাখা হয়, এবং তারপর একটি নিয়ন্ত্রিত পদ্ধতিতে ঠান্ডা করা হয়। সেই চক্রের প্রতিটি পর্যায় তারের উপর শক্তি প্রয়োগ করে যা ক্যারিয়ারকে অবশ্যই পরিচালনা করতে হবে।
কয়েল স্তরগুলির মধ্যে সরাসরি যোগাযোগ কেন্দ্রীয় সমস্যা। অ্যানিলিং তাপমাত্রায়, পরিষ্কার ইস্পাত পৃষ্ঠগুলি বিস্তারের মাধ্যমে বন্ধন করতে পারে, বিশেষত স্তুপীকৃত কয়েলগুলির সংকোচনের চাপে। একটি সু-পরিকল্পিত বাহক যোগাযোগের ক্ষেত্রকে কমিয়ে দেয়, ছিদ্রযুক্ত প্লেট বা তারের জালের মতো বিভাজন বৈশিষ্ট্যগুলি প্রবর্তন করে এবং স্ট্যাকের মৃত ওজন বিতরণ করে যাতে কোনও একক স্তর অতিরিক্ত স্থানীয় লোড বহন করে না।
বাহক বায়ুমণ্ডলের সঞ্চালনকেও প্রভাবিত করে। হাইড্রোজেন বেল অ্যানিলিংয়ে, উদাহরণস্বরূপ, গ্যাস অবশ্যই কয়েল স্ট্যাকের মধ্য দিয়ে প্রবাহিত হবে এবং পৃষ্ঠ থেকে দূষকগুলি সরিয়ে ফেলবে। একটি কম খোলা জায়গা সহ একটি ক্যারিয়ার যা প্রবাহকে ব্লক করে, চক্রের সময়কে প্রসারিত করে এবং অক্সাইড অবস্থায় স্থানীয় বৈচিত্র তৈরি করে। উদার ছিদ্র, শক্ত জ্যামিতি এবং সাবধানে স্থাপন করা সমর্থন সহ একটি বাহক বায়ুমণ্ডলকে কয়েলের চারপাশে এবং এর মধ্য দিয়ে একটি অনুমানযোগ্য পথ দেয়।
অবশেষে, ক্যারিয়ার একটি পুনঃব্যবহারযোগ্য হাতিয়ার। এটিকে বিকৃত না করে গরম, শীতল এবং যান্ত্রিক পরিচালনার শত শত চক্রের মধ্যে বেঁচে থাকতে হবে। এই প্রয়োজনীয়তাটি নির্মাণের পদ্ধতি এবং উপাদানের পছন্দকে চালিত করে, উভয়ই এই গাইডে পরে পরীক্ষা করা হয়েছে।
সম্পর্কিত পড়া
অ্যানিলিং ক্যারিয়ারকে চুল্লির তাপীয় এবং যান্ত্রিক উপাদান হিসাবে বিবেচনা করুন, একটি সাধারণ স্টোরেজ বিন হিসাবে নয়।
স্টিকিং এবং স্ক্র্যাচিং ত্রুটি: কেন ক্যারিয়ার ডিজাইন কয়েলের গুণমান নির্ধারণ করে
স্টিকিং হল স্থানীয় যোগাযোগ বিন্দুতে সংলগ্ন তারের পৃষ্ঠের ফিউশন। স্ক্র্যাচিং হল তারের পৃষ্ঠের যান্ত্রিক ঘর্ষণ যখন গরম, শীতল বা চুল্লি পরিচালনার সময় স্তরগুলি একে অপরের সাপেক্ষে স্থানান্তরিত হয়। উভয় ত্রুটি ইস্পাতের তার এবং রডের ব্যাচ অ্যানিলিংয়ের ক্ষেত্রে প্রায়শই রিপোর্ট করা গুণমানের সমস্যাগুলির মধ্যে একটি। অনেক অ্যানিলিং ক্যারিয়ার রিডিজাইন করার উদ্দেশ্য হল এই দুটি ত্রুটি রোধ করা।
নীচে আলোচনা করা তথ্যটি বেশ কয়েকটি ব্যাচ অ্যানিলিং অপারেশন জুড়ে সংগৃহীত ত্রুটি রেকর্ড থেকে আসে যা স্ট্যাকেবল ক্যারিয়ারগুলিতে মাঝারি-কার্বন ইস্পাত তারের প্রক্রিয়াকরণ করে। যদিও প্রতিটি উদ্ভিদের নিজস্ব চুল্লির অবস্থা, বায়ুমণ্ডলের গুণমান এবং উপাদানের গ্রেডের নিজস্ব মিশ্রণ রয়েছে, তবে ত্রুটির কারণগুলির বিতরণ উল্লেখযোগ্যভাবে সামঞ্জস্যপূর্ণ নিদর্শন অনুসরণ করে। রিপোর্ট করা ক্ষেত্রে 60 শতাংশেরও বেশি ক্ষেত্রে, মূল কারণ ফার্নেস কন্ট্রোলারের পরিবর্তে বাহককে জড়িত করে। আমরা প্রতিবেদনগুলিকে ত্রুটির উত্সের পাঁচটি বিভাগে গোষ্ঠীবদ্ধ করেছি যাতে প্রক্রিয়াকরণ দলগুলি দেখতে পারে যেখানে ক্যারিয়ারের উন্নতির সর্বোচ্চ সুবিধা রয়েছে৷ নীচের চার্টটি দেখায় যে কীভাবে গাছপালা তাদের অ্যানিলিং ক্যারিয়ারগুলিকে অপ্টিমাইজ করার আগে ত্রুটির কারণগুলি দায়ী করা হয়েছিল।
ক্যারিয়ার অপ্টিমাইজেশানের আগে তারের কয়েলের ব্যাচ অ্যানিলিংয়ে ত্রুটি বৈশিষ্ট্য
সংলগ্ন কুণ্ডলী স্তর মধ্যে স্টিকিং 42%
রুক্ষ বা বিকৃত সমর্থন দ্বারা সৃষ্ট scratching 26%
স্ট্যাকিং লোড অধীনে কুণ্ডলী বিকৃতি 14%
অবরুদ্ধ গ্যাস প্রবাহ থেকে পৃষ্ঠের বিবর্ণতা 11%
কয়লার-টু-ফার্নেস স্থানান্তরের সময় ক্ষতি পরিচালনা করা 7%
চার্টে পাঁচটি ত্রুটির বিভাগের মধ্যে চারটি সরাসরি ক্যারিয়ার ডিজাইন বা ক্যারিয়ারের অবস্থার সাথে যুক্ত। সংলগ্ন কয়েল স্তরগুলির মধ্যে আটকে থাকা রিপোর্ট করা ত্রুটিগুলির 42 শতাংশে সবচেয়ে বেশি অংশের জন্য দায়ী; এটি ঘটে যখন যোগাযোগের চাপ এবং তাপমাত্রা প্রসারণ বন্ধন শুরু করার জন্য যথেষ্ট উচ্চ হয়। সমতল, অবিচ্ছিন্ন পৃষ্ঠের বাহক তারের যোগাযোগ বিন্দু কম কিন্তু বৃহত্তর যোগাযোগ এলাকা দেয়, যা বিরোধপূর্ণভাবে আটকে যাওয়ার ঝুঁকি বাড়ায় কারণ প্রতিটি যোগাযোগ বিন্দু উচ্চ স্থানীয় চাপ বহন করে। সরু সমর্থন পাঁজর সহ ছিদ্রযুক্ত বাহকগুলি যোগাযোগের ক্ষেত্রটিকে নাটকীয়ভাবে হ্রাস করে এবং স্টিকিং-সম্পর্কিত প্রত্যাখ্যানের দ্রুততম উন্নতি দেখায়। স্ক্র্যাচিং 26 শতাংশের জন্য দায়ী, এবং বেশিরভাগ ক্ষেত্রে মূল কারণটি একটি রুক্ষ বাহক পৃষ্ঠ, ঢালাই করা burrs, বা একটি বিকৃত সমর্থন বার যা স্ট্যাক প্রসারিত এবং সংকুচিত হওয়ার সাথে সাথে তারের সাথে ঘষে। 14 শতাংশে কয়েলের বিকৃতি সাধারণত ওভারস্ট্যাকিং বা অসম অনুভূমিক পৃষ্ঠের সাথে ক্যারিয়ারের ব্যবহার অনুসরণ করে। 11 শতাংশে বিবর্ণতা সাধারণত অবরুদ্ধ গ্যাস প্রবাহের কারণে হয়, যা অন্য একটি বাহক-সম্পর্কিত ফ্যাক্টর, যেহেতু ক্যারিয়ারের উন্মুক্ত এলাকা নির্ধারণ করে যে কয়েলের কেন্দ্রে কতটা বায়ুমণ্ডল পৌঁছেছে। অবশিষ্ট 7 শতাংশ ত্রুটিগুলি কয়লার, ক্যারিয়ার এবং ফার্নেসের মধ্যে স্থানান্তরের সময় ক্ষতি পরিচালনা করার জন্য চিহ্নিত করা হয়েছিল, যা আবার ক্যারিয়ারের জ্যামিতি এবং ফিক্সচার সামঞ্জস্যের সমস্যা। ব্যবহারিক পরিভাষায়, এর মানে হল যে একটি উদ্ভিদ একই পদচিহ্নের সঠিকভাবে বায়ুচলাচল, কম যোগাযোগের ঝুড়ি দিয়ে একটি কঠিন-ট্রে ক্যারিয়ার প্রতিস্থাপন করে মোট অ্যানিলিং ত্রুটিগুলি অর্ধেকেরও বেশি কমিয়ে দিতে পারে। উন্নতি অনুমানমূলক নয়; আমরা যে সমস্ত প্রসেসরগুলির সাথে কাজ করি তারা শুধুমাত্র ক্যারিয়ার পরিবর্তন করেছে এবং একই ফার্নেস প্রোগ্রাম রেখেছে, এবং তাদের স্টিকিং প্রত্যাখ্যানগুলি মাত্রার একটি ক্রম দ্বারা হ্রাস পেয়েছে। গুরুত্বপূর্ণ বিষয় হল ক্যারিয়ার ডিজাইন অবশ্যই সেই নির্দিষ্ট লাইনের কয়েলের প্রস্থ, কুণ্ডলীর বাইরের ব্যাস এবং স্ট্যাকিং উচ্চতার সাথে মেলে; সূক্ষ্ম তারের জন্য ভাল কাজ করে এমন একটি ক্যারিয়ার ভারী রডের জন্য সম্পূর্ণ ভুল হতে পারে। অতএব, যখন কোনো উদ্ভিদ হঠাৎ করে স্ক্র্যাচিং ত্রুটির বৃদ্ধির রিপোর্ট করে, তখন প্রথম পরিদর্শন বাহক পৃষ্ঠের হওয়া উচিত, চুল্লির তাপমাত্রা নয়। বাহকের সমতলতার নিয়মিত পরিমাপ এবং যোগাযোগের প্রান্তের অবস্থা ফার্নেস থার্মোকল ক্রমাঙ্কনের মতো একই গুণমান নিয়ন্ত্রণের রুটিনের অন্তর্গত।
যেহেতু 80 শতাংশেরও বেশি সাধারণ ব্যাচ অ্যানিলিং ত্রুটিগুলি ক্যারিয়ারের জ্যামিতি, বায়ুচলাচল বা পৃষ্ঠের অবস্থার সাথে সম্পর্কিত, তাই ক্যারিয়ারগুলিকে অপ্টিমাইজ করা হল তারের কয়েল অ্যানিলারগুলির জন্য উপলব্ধ সবচেয়ে দ্রুত কম খরচে নির্ভরযোগ্যতার উন্নতি৷
তারের কয়েলের জন্য অ্যানিলিং ক্যারিয়ারের সাধারণ প্রকার
পাঁচটি মৌলিক ক্যারিয়ার ডিজাইন ওয়্যার শিল্পে বেশিরভাগ ব্যাচ অ্যানিলিং অ্যাপ্লিকেশনগুলিকে কভার করে। তাদের মধ্যে পছন্দ কয়েলের আকার, ওজন, অ্যানিলিং তাপমাত্রা, বায়ুমণ্ডলের প্রয়োজনীয়তা এবং প্ল্যান্টে ইতিমধ্যে ইনস্টল করা হ্যান্ডলিং সরঞ্জামগুলির উপর নির্ভর করে। নীচের টেবিলটি প্রতিটি ডিজাইনের প্রধান বৈশিষ্ট্যগুলিকে সংক্ষিপ্ত করে।
| ক্যারিয়ার টাইপ | নির্মাণ | বায়ুচলাচল | লোড ক্ষমতা | জন্য সেরা উপযুক্ত |
|---|---|---|---|---|
| ছিদ্রযুক্ত ইস্পাত প্লেট ক্যারিয়ার | বৃত্তাকার বা ছিদ্রযুক্ত ফ্ল্যাট প্লেট, ঢালাই করা প্রান্ত, শক্ত পাঁজর | 30-40% খোলা এলাকা | মাঝারি থেকে উচ্চ | সাধারণ-উদ্দেশ্য কুণ্ডলী মাঝারি স্ট্যাকিং উচ্চতা সঙ্গে annealing |
| ঢালাই তারের জাল ঝুড়ি | জাল মেঝে এবং পাশ, ঢালাই তারের ফ্রেম, ঐচ্ছিক উত্তোলন lugs | 50-60% খোলা এলাকা | নিম্ন থেকে মাঝারি | সূক্ষ্ম তার, উজ্জ্বল অ্যানিলিং যেখানে বায়ুমণ্ডল অ্যাক্সেস গুরুত্বপূর্ণ |
| স্ট্যাকযোগ্য কাস্ট ফ্রেম ক্যারিয়ার | অবিচ্ছেদ্য স্ট্যাকিং পোস্ট সহ ঢালাই লোহা বা তাপ-প্রতিরোধী ঢালাই ইস্পাত গ্রিড | 40-50% খোলা এলাকা | উচ্চ | ভারী রড কয়েল, দীর্ঘ সেবা জীবন, উচ্চ-তাপমাত্রা চক্র |
| সেগমেন্টেড প্রসারণযোগ্য ক্যারিয়ার | সামঞ্জস্যযোগ্য সেগমেন্ট যা কুণ্ডলী ভিতরের ব্যাসের চারপাশে লক করে | সেগমেন্ট ব্যবধান উপর নির্ভর করে | মাঝারি | একটি ফিক্সচার সহ একাধিক কয়েল মাপ |
| কাস্টম ফিক্সচার ক্যারিয়ার | কুণ্ডলীর ভেতরের ব্যাস, বাইরের ব্যাস এবং চুল্লির মাত্রার জন্য তৈরি | কাস্টম | কাস্টম | বিশেষ কয়েল জ্যামিতি এবং স্বয়ংক্রিয় লোডিং সিস্টেম |
ছিদ্রযুক্ত ইস্পাত প্লেট ক্যারিয়ারগুলি সবচেয়ে সাধারণ কারণ তারা ভাল কাঠামোগত শক্তির সাথে কম উত্পাদন ব্যয়কে একত্রিত করে। খোলা জায়গাটি বৃত্তাকার গর্ত বা স্লটেড খোলার সাহায্যে অর্জন করা হয়, সাধারণত ব্যবধান থাকে যাতে প্লেটটি সমর্থনগুলির মধ্যে ঝুলে যাওয়া প্রতিরোধ করার জন্য যথেষ্ট শক্ততা বজায় রাখে। এই বাহকগুলি 3 মিমি ব্যাসের উপরে তারের জন্য একটি বুদ্ধিমান সূচনা বিন্দু যেখানে কয়েলের ওজন উল্লেখযোগ্য।
ঢালাই করা তারের জালের ঝুড়িগুলি সর্বোচ্চ বায়ুচলাচল এবং সবচেয়ে ছোট যোগাযোগের পদচিহ্ন প্রদান করে, যা এগুলিকে উজ্জ্বল অ্যানিলিংয়ের জন্য এবং সহজে আঁচড়ের সূক্ষ্ম তারের জন্য চমৎকার করে তোলে। তাদের প্রধান দুর্বলতা হল সীমিত লোড ক্ষমতা: জাল মেঝে ভারী স্ট্যাকের নিচে ফুলে যেতে পারে, তাই এগুলি সাধারণত একটি পেরিফেরাল ফ্রেম এবং একটি কেন্দ্রীয় সমর্থন রিং দিয়ে তৈরি করা হয়। তাদের আরও ঘন ঘন পরিদর্শন প্রয়োজন কারণ পৃথক তারের ছেদ অনেক তাপচক্রের পরে আলগা হতে পারে।
স্ট্যাকযোগ্য কাস্ট ফ্রেম ক্যারিয়ারগুলি হল ভারী-শুল্ক বিকল্প। কাস্ট স্ট্রাকচার উচ্চ তাপমাত্রায় তার আকৃতিকে ঢালাই তৈরির চেয়ে ভালো ধরে রাখে এবং গ্রিড প্যাটার্ন ধারাবাহিক সমর্থন এবং বায়ুচলাচল প্রদান করে। প্রাথমিকভাবে এগুলোর দাম বেশি, কিন্তু উচ্চ-টনেজ উদ্ভিদে দীর্ঘ পরিচর্যা জীবন সাধারণত প্রতি অ্যানিলিং চক্রের খরচ কমিয়ে দেয়।
সেগমেন্টেড এবং কাস্টম ক্যারিয়ারগুলি সংকীর্ণ উদ্দেশ্যে পরিবেশন করে। সেগমেন্টেড ক্যারিয়ারগুলি এমন উদ্ভিদের জন্য সুবিধাজনক যেগুলি কয়েল ব্যাসের বিস্তৃত পরিসর প্রক্রিয়া করে কারণ প্রতিটি আকারের জন্য একটি পৃথক ক্যারিয়ার কেনার পরিবর্তে একই বেস সামঞ্জস্য করা যেতে পারে। কাস্টম ফিক্সচারগুলি যুক্তিযুক্ত হয় যখন অ্যানিলিং ফার্নেসের অস্বাভাবিক মাত্রা থাকে বা যখন একটি স্বয়ংক্রিয় চার্জিং মেশিনের সুনির্দিষ্ট ক্যারিয়ার জ্যামিতির প্রয়োজন হয়।
| অ্যাপ্লিকেশন দৃশ্যকল্প
| নির্বাচন জোর
|
সঠিক ক্যারিয়ারের ধরনটি উৎপাদনের সবচেয়ে ভারী কয়েল, উষ্ণতম চক্র এবং বায়ুমণ্ডল ব্যবস্থা দ্বারা নির্ধারিত হয়; এমন কোনো সার্বজনীন ক্যারিয়ার নেই যা সব অবস্থার মধ্যে ভালো পারফর্ম করে।
অ্যানিলিং ক্যারিয়ার সামগ্রী: বৈশিষ্ট্য, তাপমাত্রা এবং অর্থনীতি
উপাদান নির্বাচন নির্ধারণ করে যে একটি ক্যারিয়ার তার আকৃতি কতক্ষণ ধরে রাখে, তারের উপর কতটা স্কেল পড়ে এবং প্রতি অ্যানিলিং চক্রের জন্য ক্যারিয়ারের কত খরচ হয়। নীচের সারণী পাঁচটি উপাদান পরিবারের তুলনা করে যা প্রায়শই ক্যারিয়ার নির্মাতা এবং সরবরাহকারীদের দ্বারা ব্যবহৃত হয়।
| উপাদান | সর্বোচ্চ ক্রমাগত তাপমাত্রা | অক্সিডেশন আচরণ | আপেক্ষিক খরচ | প্রত্যাশিত পরিষেবা জীবন |
|---|---|---|---|---|
| কার্বন ইস্পাত (Q235 / A36) | 550-600°C | 550 ডিগ্রি সেলসিয়াসের উপরে দ্রুত স্কেল | কম | নিম্ন-তাপমাত্রার পরিষেবায় 2-4 বছর |
| কম-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720° সে | মাঝারি স্কেলিং, প্রতিরক্ষামূলক অক্সাইড স্তর গঠন করে | মাঝারি | 4-6 বছর |
| স্টেইনলেস স্টিল 304 | 800-850°C | ভাল অক্সিডেশন প্রতিরোধের, খরচ মাঝারি | মাঝারি-high | 6-8 বছর |
| স্টেইনলেস স্টিল 310S/309 | 1000-1050°C | উচ্চ তাপমাত্রায় চমৎকার অক্সিডেশন প্রতিরোধের | উচ্চ | 8-12 বছর |
| ঢালাই তাপ-প্রতিরোধী ইস্পাত (Ni-Cr বেস) | 900-1000°C | চমৎকার, ঢালাই গঠন হামাগুড়ি প্রতিরোধ করে | উচ্চ | 8-12 বছর |
কার্বন ইস্পাত আকর্ষণীয় হয় যখন অ্যানিলিং চক্র 600°C এর নিচে থাকে। এই অবস্থার অধীনে এটি কম ক্রয় মূল্যে পর্যাপ্ত শক্তি এবং কঠোরতা প্রদান করে। সমস্যা শুরু হয় যখন গাছপালা চক্রের তাপমাত্রাকে বেশি করে বা ভিজানোর সময় বাড়ায়, কারণ দ্রুত স্কেলিং উপাদানের ক্রস-সেকশন এবং স্কেল ফ্লেকগুলিকে তারের উপর সরিয়ে দেয়, যার ফলে পৃষ্ঠের চিহ্নগুলি আঁকার পরে দেখা যায়।
কম খাদ তাপ-প্রতিরোধী ইস্পাত একটি সাধারণ আপগ্রেড। এগুলোর দাম প্লেইন কার্বন স্টিলের চেয়ে প্রায় 30 থেকে 40 শতাংশ বেশি কিন্তু একই পরিষেবাতে প্রায় দ্বিগুণ বেশি সময় ধরে থাকে, যা সাধারণত খরচ-প্রতি-চক্রের ভিত্তিতে তাদের সস্তা করে তোলে। এগুলি 650 ডিগ্রি সেলসিয়াসের উপরে ব্যাচ অ্যানিলিংয়ের জন্য প্রস্তাবিত সর্বনিম্ন।
স্টেইনলেস স্টীল ক্যারিয়ার, বিশেষ করে গ্রেড 304 এবং 310S, পছন্দ করা হয় যখন সূক্ষ্ম তারের বড় প্যাকগুলি বারবার অ্যানিল করা হয় এবং পৃষ্ঠের গুণমানকে সর্বোচ্চ অগ্রাধিকার দেওয়া হয়। স্টেইনলেস কার্বন স্টিলের মতো একই আলগা স্কেল তৈরি করে না, তাই তারের মধ্যে স্কেল কণা এম্বেড হওয়ার ঝুঁকি অনেক কম। উজ্জ্বল অ্যানিলিং লাইনে কম স্ক্র্যাপ রেট দ্বারা উচ্চতর উপাদানের খরচ ন্যায্য।
কাস্ট তাপ-প্রতিরোধী বাহক হল অপারেশনগুলির জন্য প্রিমিয়াম সমাধান যা ক্রমাগত উচ্চ-তাপমাত্রা চক্র চালায়, যেমন স্টেইনলেস তার বা ভালভ স্প্রিং তারের অ্যানিলিং। তাদের ঢালাই কাঠামো ঢালাই করা শীটগুলির চেয়ে ভালভাবে হামাগুড়ি প্রতিরোধ করে এবং গ্রিড ডিজাইন যোগাযোগের বিন্দুগুলিকে ছোট করে। যে গাছপালা দুই বা তিন শিফটে চলে তারা সাধারণত দেখতে পায় যে ঢালাই বাহক আঠারো মাসের মধ্যে উচ্চতর প্রাথমিক বিনিয়োগ ফেরত দেয়।
কিছু নির্মাতারা অ্যালুমিনাইজড কার্বন ইস্পাত ক্যারিয়ারও অফার করে। অ্যালুমিনিয়াম আবরণ স্টেইনলেস থেকে কম খরচে 600 থেকে 650 ডিগ্রি সেলসিয়াসের কাছাকাছি মাঝারি অক্সিডেশন সুরক্ষা প্রদান করে। আবরণ ধীরে ধীরে ক্ষয়প্রাপ্ত হয়, তাই অ্যালুমিনাইজড ক্যারিয়ারগুলিকে হালকাভাবে লোড করা কয়েলের জন্য একটি নিষ্পত্তিযোগ্য বিকল্প হিসাবে বিবেচনা করা হয়।
শুধুমাত্র ক্রয় মূল্যের চেয়ে প্রতি অ্যানিলিং চক্রের খরচে ক্যারিয়ার উপকরণের তুলনা করুন; একটি আরো ব্যয়বহুল তাপ-প্রতিরোধী বাহক প্রায়ই দীর্ঘ জীবন এবং কম পৃষ্ঠ ত্রুটির মাধ্যমে নিজের জন্য অর্থ প্রদান করে।
ওয়্যার কয়েলারের জন্য কীভাবে অ্যানিলিং ক্যারিয়ার নির্বাচন করবেন
নির্বাচন প্রক্রিয়া ডেটা দিয়ে শুরু হয়, পণ্যের ক্যাটালগ দিয়ে নয়। একটি প্রস্তুতকারক বা সরবরাহকারীর সাথে যোগাযোগ করার আগে, আপনার লাইনের জন্য নিম্নলিখিত অপারেটিং পরামিতিগুলি সংগ্রহ করুন৷
- কুণ্ডলীর বাইরের ব্যাস, ভিতরের ব্যাস এবং কয়লারে ঘুরার পরে উচ্চতা
- কুণ্ডলীর ওজন এবং সম্পূর্ণ লোড করা স্ট্যাকের সর্বাধিক মোট ওজন
- অ্যানিলিং তাপমাত্রা, ভিজানোর সময় এবং চুল্লির বায়ুমণ্ডল গঠন
- ফার্নেস অভ্যন্তরীণ মাত্রা এবং চার্জিং পদ্ধতি (ক্রেন, পুশার, বা স্বয়ংক্রিয় কার্ট)
- স্ট্যাকের ভিতরে গরম করার অভিন্নতা এবং গ্রহণযোগ্য তাপমাত্রার বিচ্যুতি প্রয়োজন
- হ্যান্ডলিং সরঞ্জাম এবং কয়লার থেকে বাহক থেকে চুল্লিতে স্থানান্তরের পথ
- উৎপাদন স্থানান্তরের সংখ্যা এবং লক্ষ্য ক্যারিয়ারের পরিষেবা জীবন
- প্রাথমিক ক্রয়ের জন্য বাজেট বনাম অ্যানিলিং চক্র প্রতি দীর্ঘমেয়াদী খরচ
একবার এই পরামিতিগুলি সংজ্ঞায়িত হয়ে গেলে, একটি কাঠামোগত ক্রমে নির্বাচনের মাধ্যমে কাজ করুন।
- সবচেয়ে খারাপ-কেস কয়েল স্ট্যাক সংজ্ঞায়িত করুন: সবচেয়ে ভারী কুণ্ডলী, সর্বোচ্চ স্ট্যাকিং বিন্যাস, এবং সবচেয়ে গরম চক্র যা ক্যারিয়ারকে টিকে থাকতে হবে।
- মোট সমর্থন যোগাযোগ এলাকা দ্বারা বিভক্ত স্ট্যাকের ওজন ব্যবহার করে নীচের কুণ্ডলী স্তরে যোগাযোগের চাপ গণনা করুন।
- একটি ক্যারিয়ার টাইপ চয়ন করুন যা কয়েলের প্রান্তগুলিকে স্থিতিশীল রেখে এবং টেলিস্কোপিং প্রতিরোধ করার সময় যোগাযোগের ক্ষেত্রকে সীমাবদ্ধ করে।
- নিশ্চিত করুন যে ক্যারিয়ারের খোলা অঞ্চলটি চুল্লির বায়ুমণ্ডল সিস্টেম এবং প্রয়োজনীয় গ্যাস প্রবাহের হারের সাথে মেলে।
- চক্রের তাপমাত্রা এবং বায়ুমণ্ডলের সাথে উপাদানের গ্রেডের তুলনা করুন এবং প্রতি চক্রের সর্বনিম্ন খরচ সহ গ্রেড নির্বাচন করুন।
- বিদ্যমান ক্রেন হুক, কাঁটাচামচ বা চার্জিং মেশিনের সাথে সামঞ্জস্যপূর্ণ হ্যান্ডলিং নিশ্চিত করুন।
- প্রথম ব্যাচটি প্রক্রিয়া করার আগে সরবরাহকারীর সাথে একটি পরিদর্শন সময়সূচী এবং একটি অতিরিক্ত অংশের কৌশল স্থাপন করুন।
একটি প্রস্তুতকারকের কাছ থেকে সরাসরি অ্যানিলিং ক্যারিয়ার কেনার সময়, সরবরাহকারী প্রত্যয়িত ইস্পাত স্টক থেকে বাহক তৈরি করে কিনা, তারা উপাদান শংসাপত্র সরবরাহ করতে পারে কিনা এবং তারা পরে প্রতিস্থাপনের জন্য অতিরিক্ত গ্রেট, সমর্থন বার এবং স্ট্যাকিং পোস্ট অফার করে কিনা তা পরীক্ষা করুন। অনেক ক্রেতা একক প্রস্তুতকারকের কাছ থেকে উৎস বাহকদের পছন্দ করেন যারা তাদের কয়েলিং এবং অ্যানিলিং সরঞ্জাম সরবরাহ করে, কারণ মাত্রিক সহনশীলতা এবং উপাদান সুপারিশগুলি পুরো প্রক্রিয়া লাইন জুড়ে সামঞ্জস্যপূর্ণ থাকে। আপনি যদি ভলিউমে ক্রয় করেন, তাহলে একটি স্বনামধন্য প্রস্তুতকারকের সাথে একটি পাইকারি ব্যবস্থা প্রতি-ইউনিট খরচ উল্লেখযোগ্যভাবে হ্রাস করতে পারে। মনে রাখবেন যে একটি বাহক একটি সীমিত জীবন সহ একটি ভোগ্য সরঞ্জাম; ক্রয় মূল্যকে অ্যানিলিং চক্রের খরচ হিসাবে মূল্যায়ন করুন, এককালীন মূলধন ব্যয় হিসাবে নয়।
সবচেয়ে ভারী কয়েল এবং সবচেয়ে গরম চক্রের উপর ভিত্তি করে একটি সুশৃঙ্খল নির্বাচন প্রক্রিয়া সর্বদা সবচেয়ে সস্তা ক্যাটালগ ক্যারিয়ার কেনাকে ছাড়িয়ে যাবে; বাহক প্রকৃত চুল্লি অবস্থার জন্য ইঞ্জিনিয়ার করা আবশ্যক.
তারের কয়েলিং এবং অ্যানিলিং সরঞ্জামের সাথে অ্যানিলিং ক্যারিয়ারকে একীভূত করা
একটি আধুনিক তারের প্রক্রিয়াকরণ লাইনে, ক্যারিয়ার একা দাঁড়ায় না। কয়েলটি তারের কয়লার থেকে বেরিয়ে আসে, ক্যারিয়ারে স্থানান্তরিত হয় এবং তারপর অ্যানিলিং ফার্নেসের মধ্য দিয়ে ভ্রমণ করে। কয়লার কয়েলের মাত্রা, ঘুরার টান এবং তারের পৃষ্ঠের অবস্থা নির্ধারণ করে যখন এটি ক্যারিয়ারের উপর রাখা হয়। যদি কয়লারটি আলগা বা টেলিস্কোপিং কয়েল তৈরি করে, তবে ক্যারিয়ার এটি সংশোধন করতে পারে না; যদি ক্যারিয়ারের তীক্ষ্ণ প্রান্ত থাকে, এমনকি একটি পুরোপুরি ক্ষতবিক্ষত কুণ্ডলীও স্ক্র্যাচ করা হবে।
ইন্টিগ্রেশন পয়েন্ট যেটি সবচেয়ে গুরুত্বপূর্ণ তা হল কয়েলের অভ্যন্তরীণ ব্যাস এবং ক্যারিয়ার সমর্থন ব্যাসের মধ্যে মাত্রিক মিল। 500 মিমি অভ্যন্তরীণ ব্যাস সহ একটি কুণ্ডলী একটি সমর্থনের উপর বসতে হবে যা এটিকে বাইরের মোড়কের সাথে চাপ না দিয়ে ভিতরের বোরে ধরে রাখে। ক্যারিয়ারটি এমনভাবে ডিজাইন করা উচিত যাতে কয়েলটি কমপক্ষে দুটি রিং ধরে সমর্থিত হয়, যাতে পুরো চক্রের সময় বায়ুমণ্ডল বোরের মধ্য দিয়ে যেতে পারে।
অ্যানিলিং ধাপের শেষে, তারের দড়ি প্রসেসরগুলি প্রায়শই কাটিং, ফিউজিং এবং টেপারিংয়ের মতো অতিরিক্ত শেষ চিকিত্সা অপারেশনগুলি সম্পাদন করে। আমাদের পণ্য পরিসরে, RDQ1011 তারের দড়ি অ্যানিলিং এবং টেপারিং মেশিন অ্যানিলিং এবং শেষ-গঠনের ধাপগুলিকে একটি অপারেশনে একত্রিত করে, একটি কম্প্যাক্ট টেপারড এন্ড তৈরি করে যা উন্মোচিত হয় না।
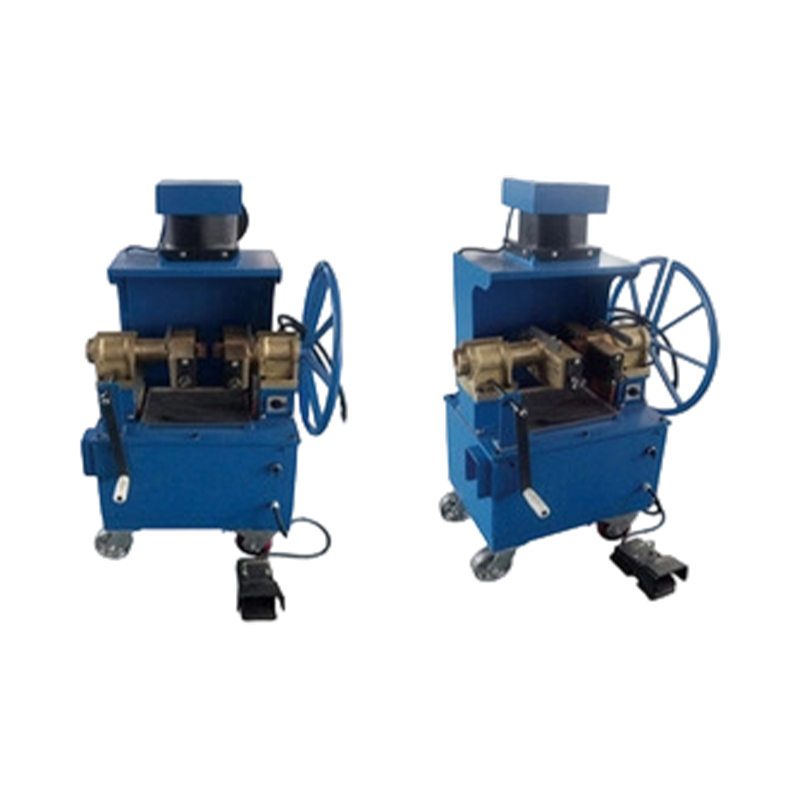 RDQ-1011 তারের দড়ি অ্যানিলিং এবং টেপারিং মেশিন এই মেশিনটি এক ধাপে অ্যানিলিং এবং এন্ড-ফর্মিংকে একত্রিত করে, কমপ্যাক্ট, অ-উন্মোচিত টেপারড প্রান্ত তৈরি করে। এটি সহজ অপারেশন এবং কম বিদ্যুত খরচ সহ লিফট, খনি এবং ক্রেন দড়ির জন্য উপযুক্ত। পণ্য দেখুন →
কয়েলিং সাইডের জন্য, XT1600 ওয়্যার রোপ রিলিং মেশিন রিল বা কয়েলের উপর সামঞ্জস্যযোগ্য টান সহ তারের দড়ির নিয়ন্ত্রিত ওয়াইন্ডিং প্রদান করে, যাতে কয়েলটি কয়লারটিকে একটি পরিষ্কার, স্থিতিশীল আকারে ছেড়ে দেয় এবং প্রান্তের ক্ষতি ছাড়াই ক্যারিয়ারে স্থানান্তর করা যায়।
 XT-1600 তারের দড়ি রিলিং মেশিন সামঞ্জস্যযোগ্য টান সহ রিলগুলিতে তারের দড়ি নিয়ন্ত্রিত ঘুরানোর জন্য ডিজাইন করা হয়েছে, এই মেশিনটি নিরাপদ স্থানান্তরের জন্য পরিষ্কার, স্থিতিশীল কয়েল নিশ্চিত করে। এটি উচ্চ ঘূর্ণন সঁচারক বল, stepless গতি নিয়ন্ত্রণ, এবং সুনির্দিষ্ট দৈর্ঘ্য পরিমাপ বৈশিষ্ট্য. পণ্য দেখুন →
যখন প্রোডাকশন প্রোগ্রামে পুরো কয়েলটি পুনরায় গরম না করে নির্দিষ্ট তারের দড়ির শেষের আলাদা অ্যানিলিং অন্তর্ভুক্ত থাকে, তখন RDQ1010 স্টিলের তারের দড়ি অ্যানিলিং মেশিন অপারেটরকে সেই কাজের জন্য একটি ডেডিকেটেড ওয়ার্কস্টেশন দেয়, যা চুল্লির শক্তি খরচ কমায় এবং প্রক্রিয়া চেইনকে ছোট করে।
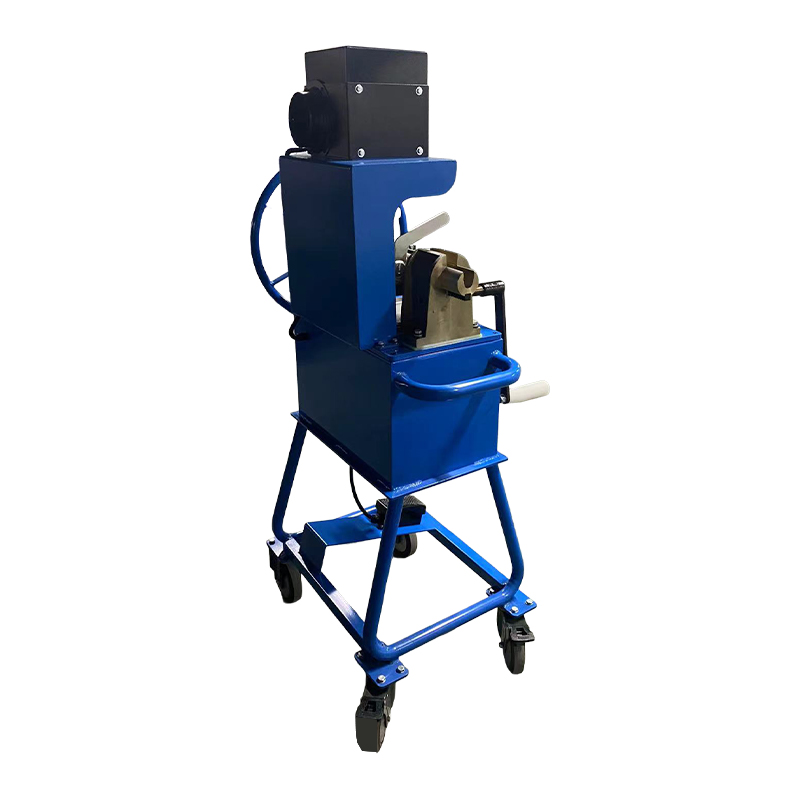 RDQ-1010 ইস্পাত তারের দড়ি অ্যানিলিং মেশিন এই ডেডিকেটেড অ্যানিলিং ওয়ার্কস্টেশন পুরো কুণ্ডলী পুনরায় গরম না করে নির্দিষ্ট তারের দড়ির শেষ প্রক্রিয়া করে, চুল্লি শক্তির ব্যবহার কমায় এবং প্রক্রিয়া চেইন ছোট করে। এটি অংশ প্রতিস্থাপন ছাড়া একাধিক দড়ি মাত্রা পরিচালনা করে। পণ্য দেখুন →
কয়লার আউটপুট এবং সমাপ্তি সরঞ্জামের সাথে ক্যারিয়ার নির্বাচনকে সারিবদ্ধ করে, একটি প্রসেসর একটি অবিচ্ছিন্ন উপাদান প্রবাহ তৈরি করে: স্থিতিশীল কয়েল, নিরাপদ স্থানান্তর, অভিন্ন অ্যানিলিং এবং সামঞ্জস্যপূর্ণ শেষ জ্যামিতি। এই প্রবাহটি কেবল গুণমানই নয়, শ্রম দক্ষতাও উন্নত করে, কারণ অপারেটররা প্রান্তের ক্ষতি মেরামত এবং কয়েল পুনরায় সেট করতে কম সময় ব্যয় করে।
সম্পর্কিত পড়া
বাহক হল কয়লার এবং চুল্লির মধ্যে সংযোগকারী লিঙ্ক; উভয় টুকরো সরঞ্জামের সাথে এর মাত্রা এবং সমর্থন প্যাটার্নের সাথে সামঞ্জস্যপূর্ণ পুরো পরিবারগুলি হ্যান্ডলিং এবং মানের সমস্যা দূর করে।
অ্যানিলিং ক্যারিয়ারের রক্ষণাবেক্ষণ এবং পরিষেবা জীবন
একটি সু-নির্মিত অ্যানিলিং ক্যারিয়ার বছরের পর বছর স্থায়ী হতে পারে, তবে শুধুমাত্র যদি উদ্ভিদ একটি নির্দিষ্ট সময়সূচীতে এটি পরিদর্শন করে এবং এটি একটি গুণগত সমস্যা হওয়ার আগে ছোট ক্ষতি মেরামত করে। অবহেলিত বাহক তীক্ষ্ণ burrs, স্যাগড সাপোর্ট প্লেট এবং ভারী স্কেল জমা করে যা সরাসরি ঘামাচি এবং বিবর্ণতা ত্রুটি সৃষ্টি করে।
সবচেয়ে গুরুত্বপূর্ণ রক্ষণাবেক্ষণ কার্যকলাপ হল তারের স্পর্শ করা সমস্ত পৃষ্ঠের নিয়মিত পরিদর্শন। Burrs এবং ওয়েল্ড স্প্যাটার অবিলম্বে স্থল সমতল হতে হবে। বিকৃত সমর্থন বারগুলিকে পরবর্তী লোড করার আগে সোজা বা প্রতিস্থাপন করা উচিত, কারণ একটি বিকৃত বার কয়েল স্ট্যাকের জুড়ে চাপ বিতরণকে পরিবর্তন করে এবং আটকে যাওয়ার ঝুঁকি বাড়ায়।
| ফ্রিকোয়েন্সি | পরিদর্শন আইটেম | গ্রহণযোগ্যতার মানদণ্ড |
|---|---|---|
| প্রতিটি চক্রের পরে | স্কেল বিল্ড আপ এবং burrs জন্য কুণ্ডলী যোগাযোগ পৃষ্ঠতল | কোন protrusions 0.5 মিমি অতিক্রম |
| মাসিক | সমর্থন সমতল জুড়ে সমতলতা | ক্যারিয়ারের প্রস্থ জুড়ে বিচ্যুতি 5 মিমি থেকে কম |
| ত্রৈমাসিক | ঢালাই অবস্থা এবং দৃশ্যমান ফাটল | 10 মিমি-এর বেশি কোনো দৃশ্যমান ফাটল নেই |
| চুল্লি প্রচারণার আগে | উপাদান thickness at high-stress points | অবশিষ্ট বেধ অন্তত 70 শতাংশ মূল |
পরিষ্কার করার পদ্ধতি উপাদানের উপর নির্ভর করে। কার্বন ইস্পাত বাহক একটি তারের ব্রাশ বা শট ব্লাস্টিং দ্বারা নির্ধারিত চুল্লি বন্ধ করার সময় পরিষ্কার করা যেতে পারে। স্টেইনলেস এবং ঢালাই তাপ-প্রতিরোধী বাহকগুলি প্রতিরক্ষামূলক অক্সাইড স্তরের ক্ষতি এড়াতে মৃদু ব্লাস্টিং বা রাসায়নিক পিলিং দ্বারা সর্বোত্তমভাবে পরিষ্কার করা হয়। একটি গরম ক্যারিয়ার জল quenching এড়িয়ে চলুন; তাপীয় শক ফ্রেমটিকে বিকৃত করবে এবং এর জীবনকে ছোট করবে।
ক্যারিয়ার বেস মেটালের সাথে মেলে এমন ফিলার উপাদান দিয়ে মেরামতের কাজ করা উচিত। একটি তাপ-প্রতিরোধী ক্যারিয়ারে সাধারণ হালকা ইস্পাত ওয়েল্ড তারের ব্যবহার কম-খাদ জোন তৈরি করে যা দ্রুত অক্সিডাইজ করে এবং ব্যর্থতার প্রথম পয়েন্ট হয়ে ওঠে। একটি নির্ভরযোগ্য প্রস্তুতকারক সঠিক মেরামতের রড সরবরাহ করতে পারে এবং যখন পুঞ্জীভূত মেরামতের কাজ ক্যারিয়ারটিকে অসম করে তোলে তখন সমর্থন পৃষ্ঠটি পুনরায় মেশিন করতে পারে।
নিম্নলিখিত শর্তগুলির মধ্যে যে কোনও একটি উপস্থিত হলে প্রতিস্থাপনের কারণ হয়: মূল বেধের 70 শতাংশের নীচে উপাদান পাতলা হয়ে যাওয়া, লোড-ভারিং ওয়েল্ডে পুনরাবৃত্ত ফাটল, সমর্থন সমতল জুড়ে 5 মিমি থেকে বেশি স্থায়ী বিকৃতি, বা স্কেল জমে খোলা জায়গার ক্ষতি যা পরিষ্কারের মাধ্যমে অপসারণ করা যায় না। এই সীমার বাইরে একটি জীর্ণ ক্যারিয়ার পরিচালনা করা পুরো কয়েল স্ট্যাকটিকে ঝুঁকির মধ্যে ফেলে।
ক্যারিয়ার রক্ষণাবেক্ষণ মান নিয়ন্ত্রণ, গৃহস্থালি নয়; প্রতিটি লোড হওয়ার আগে একটি 30-মিনিটের পরিদর্শন একটি সম্পূর্ণ ব্যাচকে মুছে ফেলার ধরণের স্টিকিং এবং স্ক্র্যাচিং প্রত্যাখ্যান প্রতিরোধ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: তারের কয়লার জন্য অ্যানিলিং ক্যারিয়ার
তারের কয়েলারের জন্য একটি অ্যানিলিং ক্যারিয়ার কীসের জন্য ব্যবহৃত হয়?এটি ব্যাচ অ্যানিলিংয়ের সময় তারের কয়েলগুলিকে সমর্থন করে এবং আলাদা করে, স্টিকিং এবং স্ক্র্যাচিং প্রতিরোধ করে, কয়েল স্ট্যাকের চারপাশে এবং মাধ্যমে চুল্লির বায়ুমণ্ডল সঞ্চালনের অনুমতি দেয় এবং নিরাপদ উত্তোলন এবং ফার্নেস চার্জিংয়ের জন্য স্ট্যাকটিকে স্থিতিশীল করে। |
অ্যানিলিং করার সময় তারের কয়েল একসাথে লেগে থাকে কেন?অ্যানিলিং তাপমাত্রায়, সরাসরি যোগাযোগে পরিষ্কার ইস্পাত পৃষ্ঠগুলি প্রসারণের মাধ্যমে বন্ধন করতে পারে। স্তুপীকৃত কয়েল থেকে সংকোচনকারী চাপ যোগাযোগের মাত্রা বাড়িয়ে দেয়, তাই ক্যারিয়ার ডিজাইনের মাধ্যমে যোগাযোগের ক্ষেত্রটি হ্রাস করাই প্রধান পাল্টা ব্যবস্থা। |
অ্যানিলিং ক্যারিয়ারগুলি কী উপাদান দিয়ে তৈরি করা উচিত?600°C এর নিচে চক্রের জন্য, কার্বন ইস্পাত লাভজনক। উচ্চ তাপমাত্রার জন্য, কম খাদ তাপ-প্রতিরোধী ইস্পাত, স্টেইনলেস স্টীল 304 বা 310S, বা ঢালাই তাপ-প্রতিরোধী খাদ পছন্দ করা হয়। পছন্দ পিক চক্র তাপমাত্রা, বায়ুমণ্ডল এবং লক্ষ্য পরিষেবা জীবনের উপর নির্ভর করে। |
একটি অ্যানিলিং ক্যারিয়ারে কতগুলি কয়েল স্ট্যাক করা যেতে পারে?এটি ক্যারিয়ারের নকশা, কয়েলের ওজন এবং চুল্লির উচ্চতার উপর নির্ভর করে। একটি সাধারণ নিয়ম হল নীচের স্তরের লোডটি তারের এবং বাহক উপাদান উভয়ের ক্রীপ সীমার নীচে রাখা; চার থেকে ছয়টি কয়েল মাঝারি তারের আকারের জন্য সাধারণ। |
একটি annealing ক্যারিয়ার কতক্ষণ স্থায়ী হয়?বানোয়াট কার্বন ইস্পাত বাহক সাধারণত দুই থেকে চার বছর কম-তাপমাত্রার পরিষেবায় স্থায়ী হয়, যখন তাপ-প্রতিরোধী ঢালাই বাহক আট থেকে বারো বছর স্থায়ী হতে পারে। পরিচ্ছন্নতার অনুশীলন এবং পরিচালনার যত্ন উপাদান গ্রেডের মতোই গুরুত্বপূর্ণ। |
একটি ভিন্ন সরবরাহকারীর বাহক কি বিদ্যমান চুল্লির সাথে ব্যবহার করা যেতে পারে?হ্যাঁ, যদি পায়ের ছাপ, স্ট্যাকিং উচ্চতা, খোলা এলাকা এবং উপাদানের গ্রেড চুল্লি এবং প্রক্রিয়ার সাথে মেলে। একটি স্বনামধন্য প্রস্তুতকারক সাধারণত বাহক উত্পাদন করার আগে চুল্লি অঙ্কন এবং কয়েল পরামিতিগুলির জন্য জিজ্ঞাসা করবে। |
অ্যানিলিং ক্যারিয়ারগুলি কি চক্রের সময়কে প্রভাবিত করে?উল্লেখযোগ্যভাবে। সীমিত খোলা এলাকা সহ একটি ক্যারিয়ার বায়ুমণ্ডল বিনিময় এবং তাপ স্থানান্তরকে ধীর করে দেয়, যা চক্রের সময় 10 থেকে 20 শতাংশ প্রসারিত করতে পারে। অপ্টিমাইজ করা ক্যারিয়ারগুলি কয়েল স্ট্যাকের ভিতরে তাপমাত্রার বিচ্যুতি হ্রাস করে এবং পণ্যের গুণমানের ঝুঁকি ছাড়াই চক্রটিকে ছোট করতে পারে। |
বেশিরভাগ ক্যারিয়ার-সম্পর্কিত সমস্যা সঠিক প্রকার, উপাদান, পরিদর্শন রুটিন এবং সম্পূর্ণ তারের প্রক্রিয়াকরণ লাইন বোঝেন এমন একজন সরবরাহকারীর সাথে প্রতিরোধযোগ্য।
ওয়্যার কয়েলারের জন্য অ্যানিলিং ক্যারিয়ারের চূড়ান্ত চিন্তাভাবনা
অ্যানিলিং ক্যারিয়ারগুলি তারের প্রক্রিয়াকরণ প্ল্যান্টের শান্ত কাজের ঘোড়া। তারা প্রতিটি চক্র দেখতে পায়, প্রতিটি তাপমাত্রার সুইং শোষণ করে এবং কয়েল স্ট্যাকের সম্পূর্ণ ওজন বহন করে, তবুও ত্রুটির হার বেড়ে গেলে তারা প্রায়শই পর্যালোচনা করা শেষ উপাদান। ক্ষেত্র থেকে প্রমাণগুলি সামঞ্জস্যপূর্ণ: ক্যারিয়ার জ্যামিতি, উপাদান এবং অবস্থা হল একটি স্থিতিশীল অ্যানিলিং প্রক্রিয়া এবং বিরতিহীন স্ক্র্যাপ তৈরির মধ্যে পার্থক্য।
যখন আপনি একটি ক্যারিয়ার নির্বাচন করেন, আপনার নিজস্ব প্রক্রিয়া ডেটা থেকে শুরু করুন, যার মধ্যে সবচেয়ে ভারী কয়েল, সবচেয়ে গরম চক্র, বায়ুমণ্ডলের ধরন এবং কয়লার থেকে ফার্নেস পর্যন্ত হ্যান্ডলিং রুট রয়েছে৷ এই সংখ্যার সাথে ক্যারিয়ারের ধরন এবং উপাদানগুলিকে মেলান, এমন একটি প্রস্তুতকারকের কাছ থেকে কিনুন যা উপাদানটিকে প্রত্যয়িত করতে পারে এবং একটি নির্দিষ্ট সময়সূচীতে ক্যারিয়ারগুলি পরিদর্শন করতে পারে৷ একটি ভাল-পরিকল্পিত ক্যারিয়ারের খরচ হল কয়েলগুলির মূল্যের একটি ছোট ভগ্নাংশ যা এটি সুরক্ষিত করে।
আপনি যদি একটি তারের দড়ি প্রক্রিয়াকরণ লাইন পরিচালনা করেন এবং কয়েলিং, রিলিং, অ্যানিলিং, টেপারিং এবং প্রেসিং সহ চেইনটি সম্পূর্ণ করার জন্য সরঞ্জামের প্রয়োজন হয়, আমাদের কোম্পানি এমন মেশিন সরবরাহ করে যা এই নিবন্ধে বর্ণিত একই উত্পাদন যুক্তির সাথে একসাথে কাজ করার জন্য ডিজাইন করা হয়েছে। আপনি এই ওয়েবসাইটে পণ্য পরিসর পর্যালোচনা করতে পারেন বা আপনার কয়েল প্যারামিটার এবং ফার্নেস অঙ্কন সহ আমাদের প্রকৌশল দলের সাথে যোগাযোগ করতে পারেন।
একটি সঠিকভাবে নির্বাচিত অ্যানিলিং ক্যারিয়ার, সুশৃঙ্খল রক্ষণাবেক্ষণের সাথে মিলিত, স্টিকিং এবং স্ক্র্যাচিং ত্রুটিগুলি অর্ধেকেরও বেশি কমাতে পারে এবং সাধারণত তারের কয়েল অ্যানিলারগুলির জন্য উপলব্ধ সবচেয়ে সাশ্রয়ী-কার্যকর নির্ভরযোগ্যতা উন্নতি৷
আমাদের পণ্য
প্রস্তাবিত পণ্য
খবর
-
-
বারো মিলিমিটার তারের দড়ি, একটি 4.5 মিটার সমাপ্ত স্লিং, এবং কাটাতে একটি 10 মিমি ত্রুটি। এই ক্রমানুসারে অনেক গুলতি দোকান সোমবার সকালে মিলিত হয়: ড্রয়িং যেখানে বলা উচিত সেখানে চোখ যায় না, ফেরুলট...
READ MORE -
একটি ওয়ার্কশপ কল্পনা করুন যেটি মাত্র 120টি অভিন্ন তারের দড়ির স্লিং তৈরি করার জন্য একটি চুক্তি জিতেছে, প্রতিটি 3.75 মিটার দীর্ঘ একটি অ্যালুমিনিয়াম হাতা এক প্রান্তে। অপারেটর একটি কাটা চাকা সেট ...
READ MORE -
একটি কয়েলিং হেড হল ঘূর্ণমান সমাবেশ যা তারের দড়ি, অ্যানিলেড তারের প্রান্ত বা তারের রড গ্রহণ করে এবং এটিকে শক্তভাবে নিয়ন্ত্রিত সর্পিল কয়েলে গঠন করে। যে নির্মাতারা তারের দড়ি slings, তারের সমাপ...
READ MORE -
দক্ষিণ-পূর্ব এশিয়ার একটি তারের দড়ি প্রসেসর সম্প্রতি একটি অ্যানিলেড ব্যাচের প্রায় 30 শতাংশ প্রত্যাখ্যান করেছে কারণ কয়েলগুলি একসাথে আটকে গিয়েছিল এবং বাইরের স্তরগুলি মেরামতের বাইরে স্ক্র্যাচ হ...
READ MORE
জিংতাইয়ের সাথে যোগাযোগ রাখুন।

আপনার যদি কাস্টম জলবাহী সরঞ্জাম বা প্রযুক্তিগত পরামর্শের প্রয়োজন হয়, অনুগ্রহ করে Xingtai সেলস এবং ইঞ্জিনিয়ারিং টিমের সাথে নির্দ্বিধায় যোগাযোগ করুন।
দ্রুত লিঙ্ক
পণ্য বিভাগ
আমাদের সাথে যোগাযোগ করুন
-
 +৮৬-৫২৩-৮৬৯৩৪৬৭৭
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 নং 3 লংগ্যাং রোড, গাওগাং পোর্ট স্ট্রিট, তাইজৌ সিটি, চীন।
কপিরাইট © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. সর্বস্বত্ব সংরক্ষিত. কাস্টম জলবাহী যন্ত্রপাতি নির্মাতারা পাইকারি তারের দড়ি swagers কারখানা

