


একটি চোখের স্লিং নিখুঁত দেখতে এবং এখনও একটি দায় হতে পারে. একটি 16 মিমি ফেরুল-সুরক্ষিত তারের দড়ি আই স্লিং একটি শক্ততা-প্রত্যয়িত অ্যালুমিনিয়াম ফেরুল ব্যবহার করে পূর্ণ টননেজে একটি ম্যাচড ডাই দি...
READ MORE
একটি ওয়ার্কশপ কল্পনা করুন যেটি মাত্র 120টি অভিন্ন তারের দড়ির স্লিং তৈরি করার জন্য একটি চুক্তি জিতেছে, প্রতিটি 3.75 মিটার দীর্ঘ একটি অ্যালুমিনিয়াম হাতা এক প্রান্তে। অপারেটর একটি কাটা চাকা সেট আপ করে এবং প্রথম দড়িটি হাত দিয়ে পরিমাপ করে। দ্বিতীয় টুকরাটি কয়েক মিলিমিটার লম্বা। তৃতীয়টি আবার খাটো। রান শেষ হওয়ার সময়, দশটি স্লিং গ্রহণযোগ্য দৈর্ঘ্য সহনশীলতার বাইরে পড়ে। কিছু অবশ্যই বাতিল করা হবে, এবং বিলম্ব ডেলিভারি পিছিয়ে দেয়। এটি ঠিক সেই সমস্যা যা একটি ভালভাবে ডিজাইন করা কাট-টু-লেন্থ প্রক্রিয়া সমাধান করে।
তারের দড়ি প্রক্রিয়াকরণে দৈর্ঘ্যে কাটা মানে একটি দড়িকে একটি সুনির্দিষ্ট, পুনরাবৃত্তিযোগ্য দৈর্ঘ্যে কাটা এবং এর প্রান্তগুলিকে উদ্দেশ্যমূলক সমাপ্তির জন্য প্রস্তুত করা। এটা একক কর্ম নয়; এটি একটি নিয়ন্ত্রিত ক্রম যা পরিমাপ, কাটা, শেষ চিকিত্সা এবং, অনেক ক্ষেত্রে, সোয়াজিং অন্তর্ভুক্ত করে। লিফটিং স্লিংসের প্রস্তুতকারক, সরবরাহকারী এবং পাইকারী বিক্রেতাদের জন্য, একটি পেশাদার কাট-টু-লেংথ লাইন এবং একটি এলোমেলো কাটিং বেঞ্চের মধ্যে পার্থক্য প্রায়শই নিরাপত্তা রেকর্ড, স্ক্র্যাপের হার এবং গ্রাহকের অভিযোগে দেখা যায়।
মূল পয়েন্ট: একটি পুনরাবৃত্তিযোগ্য কাটা থেকে দৈর্ঘ্য অপারেশন প্রতিটি নিরাপদ এবং দক্ষ তারের দড়ি স্লিং এর ভিত্তি।
তারের দড়ি প্রক্রিয়াকরণে "দৈর্ঘ্যে কাটা" এর অর্থ কী?
কাট টু লেন্থ হল একটি ম্যানুফ্যাকচারিং শব্দ যখন একটি তারের দড়ি একটি বাল্ক কয়েল থেকে একটি নির্দিষ্ট মাত্রায় কাটা হয়, সাধারণত একটি বিবৃত সহনশীলতা সহ। সাধারণ কাটিং থেকে ভিন্ন, কাট-টু-লেন্থের কাজকে অবশ্যই একই রকমের টুকরা তৈরি করতে হবে যা শেষ ফিটিং যেমন হাতা, থিম্বল বা চোখের সাথে আরও সমন্বয় ছাড়াই লাগানো যেতে পারে। চূড়ান্ত পণ্য একটি একক-লেগ স্লিং, একটি সেতু দড়ি, একটি থাকার তারের বা একটি টাই-ডাউন সমাবেশ হতে পারে।
সাধারণ সহনশীলতার প্রয়োজনীয়তাগুলি ইঞ্জিনিয়ারিং অঙ্কন বা সংগ্রহের স্পেসিফিকেশন থেকে আসে। অনেক উত্তোলন স্লিং অ্যাপ্লিকেশনের জন্য, কাটা দৈর্ঘ্যের ±1% সহনশীলতা সাধারণ। ছোট দৈর্ঘ্যের জন্য, ±5 মিমি পরম সহনশীলতা প্রায়ই ব্যবহৃত হয়। অফশোর এবং অ্যারোস্পেস অ্যাপ্লিকেশনগুলি আরও কঠোর নিয়ন্ত্রণের দাবি করতে পারে। কাটিং মেশিন, পরিমাপ পদ্ধতি এবং অপারেটরের দক্ষতা এই সংখ্যাগুলি পূরণ করা হয়েছে কিনা তা প্রভাবিত করে।
কারণ তারের দড়ি একটি আটকে থাকা পণ্য, কাটার প্রক্রিয়াটি দড়ির অবস্থাকেও প্রভাবিত করে। যদি প্রান্তটি রুক্ষ বা ভগ্নপ্রায় থাকে, তবে এটি পরিষ্কারভাবে একটি দোলানো হাতা গ্রহণ করতে পারে না। এই কারণেই একটি সকেট বা ফেরুল লাগানোর আগে প্রফেশনাল কাট টু দৈর্ঘ্য অ্যানিলিং, টেপারিং, গরম বা ফিউজিং এর সাথে যুক্ত।
মূল পয়েন্ট: কাট টু লেংথ শুধু একটি কাটিং অপারেশন নয়; এটি সম্পূর্ণ তারের দড়ি সমাবেশের জন্য মাত্রিক ভিত্তি তৈরি করে।
কেন সঠিক কাট-টু-দৈর্ঘ্য নিরাপত্তা এবং খরচের জন্য গুরুত্বপূর্ণ
দৈর্ঘ্যের নির্ভুলতা সরাসরি একটি স্লিং এর লোড কোণকে প্রভাবিত করে। একটি স্লিং যেটি 10 মিমি খুব লম্বা বা এক পায়ে খুব ছোট, একটি অসম লোড বন্টন তৈরি করে। একটি দুই পায়ের স্লিংয়ে, এটি একটি পায়ে তার রেট করা ক্ষমতার বাইরে উত্তেজনা বাড়াতে পারে। এটি একটি প্রসাধনী সমস্যা নয়; এটি একটি উত্তোলন নিরাপত্তা সমস্যা.
উত্পাদনের ক্ষেত্রে, ভুল দৈর্ঘ্যের কারণে ব্যয়বহুল পুনর্ব্যবহার ঘটে। যদি একটি দড়ি খুব দীর্ঘ কাটা হয়, তাহলে ফিটিং ক্ষতি না করে দোলানোর পরে এটি ছাঁটাই করা অসম্ভব হতে পারে। এটি খুব ছোট হলে, পুরো টুকরা স্ক্র্যাপ হয়ে যায়। এক বছরের মধ্যে, এই ক্ষতিগুলি একজন OEM সরবরাহকারী বা অনেক ব্যাচের অর্ডার পরিচালনাকারী পাইকারের জন্য যথেষ্ট হতে পারে।
পুনরাবৃত্তি দৈর্ঘ্য এছাড়াও উত্পাদনশীলতা উন্নত. যখন প্রতিটি কাটা টুকরা একই মাত্রা সহ সোয়াজিং স্টেশনে পৌঁছায়, তখন অপারেটর একবার প্রেস সেট আপ করতে পারে এবং সমস্ত টুকরো দ্রুত প্রক্রিয়া করতে পারে। এটি উচ্চ-ভলিউম উত্পাদনের জন্য বিশেষভাবে গুরুত্বপূর্ণ।
অবশেষে, নিরীক্ষিত মানের সিস্টেমগুলি প্রায়শই সন্ধানযোগ্যতার জন্য জিজ্ঞাসা করে। ASME B30.9 বা EN 13414-এর মতো মানগুলির সাথে সম্মতি সমর্থন করে একটি ভালভাবে চালানো কাট-টু-লেংথ লাইন নামমাত্র দৈর্ঘ্য, পরিমাপকৃত দৈর্ঘ্য এবং ব্যাচ নম্বর রেকর্ড করে।
নীচের লাইন: নির্ভুল কাট-টু-দৈর্ঘ্য অকাল স্ট্র্যান্ড ব্যর্থতা প্রতিরোধ করে, স্ক্র্যাপ হ্রাস করে এবং পুনরাবৃত্তিযোগ্য সমাবেশের অনুমতি দেয়।
তারের দড়ি কাট টু দৈর্ঘ্য প্রক্রিয়া ধাপে ধাপে
একটি নির্ভরযোগ্য কাট-টু-লেংথ অপারেশন একটি ক্রম অনুসরণ করে যা দড়িকে রক্ষা করে এবং পরবর্তী সমাপ্তি সমর্থন করে। সঠিক ক্রম পরিবর্তিত হতে পারে, কিন্তু মূল পদক্ষেপ একই থাকে।
- পরিমাপ এবং খাওয়ানো: তারের দড়ি একটি পরিমাপ চাকা বা লেজার সেন্সরের মাধ্যমে একটি কয়েল বা রিল থেকে টানা হয়। একটি কাউন্টার দৈর্ঘ্য রেকর্ড করে এবং লক্ষ্য মানের ফিড বন্ধ করে। এটি প্রতিটি দড়ি ম্যানুয়ালি চিহ্নিত করার প্রয়োজনকে সরিয়ে দেয়।
- দড়ি কাটা: কাটিং ইউনিট একটি করাত, একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা, বা একটি জলবাহী ফলক ব্যবহার করতে পারেন. একটি ডেডিকেটেড কাটিং এবং টেপারিং মেশিন একটি টেপার অপারেশনের সাথে কাটাকে একত্রিত করে। অত্যধিক তাপ ক্ষতি ছাড়া পরিষ্কার প্রান্তের জন্য যান্ত্রিক কাটা পছন্দ করা হয়।
- প্রান্তগুলি অ্যানিলিং বা টেপারিং: কাটার পরে, শেষের স্ট্র্যান্ডগুলিকে অবশ্যই মিশ্রিত বা টেপার করা উচিত যাতে ফিটিংটি চাপলে সেগুলি খুলে না যায়। একটি তারের দড়ি কাটা এবং টেপারিং মেশিন যেমন RDQ1012 স্থানীয়ভাবে প্রান্তটিকে গরম করে এবং একটি মসৃণ শঙ্কু আকৃতির ডগা তৈরি করে। একটি হাতা মাধ্যমে দড়ি টান বা একটি সকেটে ঢোকানোর আগে এই পদক্ষেপটি অপরিহার্য।
- শেষ ফিটিং swaging: সমাপ্ত দড়ি প্রান্ত একটি অ্যালুমিনিয়াম বা ইস্পাত হাতা ভিতরে স্থাপন করা হয়, এবং একটি হাইড্রোলিক প্রেস উচ্চ রেডিয়াল চাপ প্রয়োগ করে। প্রেস দড়ি strands মধ্যে হাতা squeezes, একটি শক্তিশালী যান্ত্রিক জয়েন্ট তৈরি। দোলনা বল অবশ্যই হাতা, দড়ি ব্যাস এবং নির্মাণের সাথে মেলে।
- চূড়ান্ত পরিদর্শন: crimped হাতা একটি go/no-go গেজ দিয়ে চেক করা হয়. দড়ি একটি হালকা টান অধীনে থাকাকালীন মোট দৈর্ঘ্য যাচাই করা হয়। প্যাকেজিংয়ের আগে যেকোন-আউট-অফ-স্পেক টুকরা প্রত্যাখ্যান করা হয়।
 সুনির্দিষ্ট শেষ প্রস্তুতির জন্য RDQ-1012 তারের দড়ি কাটা এবং টেপারিং মেশিন এই যন্ত্রটি দড়ির শেষগুলিকে ঝরঝরে শঙ্কুময় বা সর্পিল আকারে গলিয়ে দেয়, যা মসৃণ দোলনায় রূপান্তরিত করে। এটি লিফ্ট, মাইনিং এবং ক্রেনের দড়ির জন্য একটি নির্দিষ্ট ব্যাসের সীমার মধ্যে অংশ পরিবর্তন ছাড়াই উপযুক্ত। পণ্য দেখুন →
কাটিং এবং টেপারিং পর্যায়ে অনেক কর্মশালা ব্যর্থ হয় যেখানে. একটি সাধারণ কোণ পেষকদন্ত একটি রুক্ষ প্রান্ত ছেড়ে যা একটি হাতা মধ্যে খাওয়ানো কঠিন। কাটা এবং টেপারিংয়ের জন্য ডিজাইন করা একটি মেশিন ব্যবহার করে, আপনি পরবর্তী সোয়াজিং ধাপটিকে আরও সামঞ্জস্যপূর্ণ করতে পারেন।
মূল গ্রহণ: অপারেশনের ক্রম গুরুত্বপূর্ণ। আপনি শেষ প্রস্তুতি এড়িয়ে গেলে, সোয়াজিং প্রেস একটি নির্ভরযোগ্য সমাপ্তি তৈরি করতে পারে না।
সঠিক কাট থেকে দৈর্ঘ্যের সরঞ্জাম নির্বাচন করা
একটি নির্ভরযোগ্য কাট থেকে দৈর্ঘ্যের লাইন তৈরি করতে, আপনাকে কাটিয়া টুলের বাইরে চিন্তা করতে হবে। মূল উপাদানগুলি হল একটি ডিকোইলিং বা পেঅফ সিস্টেম, একটি পরিমাপ যন্ত্র, একটি কাটিং এবং টেপারিং মেশিন এবং একটি হাইড্রোলিক সোয়াজিং প্রেস। আপনি যদি সেগুলি আলাদাভাবে কিনে থাকেন তবে আপনাকে অবশ্যই নিশ্চিত করতে হবে যে তারা একসাথে কাজ করে৷ আপনি যদি একটি প্রস্তুতকারকের কাছ থেকে কিনে থাকেন তবে সামঞ্জস্য ইতিমধ্যে সমাধান করা হয়েছে।
নীচের টেবিলটি তারের দড়ি কাটা থেকে দৈর্ঘ্যের ওয়ার্কশপে ব্যবহৃত প্রধান মেশিনের ধরনগুলির একটি দ্রুত তুলনা দেয়।
| মেশিনের ধরন | প্রধান ফাংশন | সাধারণ আউটপুট |
|---|---|---|
| কাটিং এবং টেপারিং মেশিন | দড়ি কাটে এবং ডগা ফিউজ করে | পরিষ্কার, টেপারড দড়ি শেষ swaging জন্য প্রস্তুত |
| অ্যানিলিং এবং ট্যাপারিং মেশিন | Anneals শেষ এবং টেপার ফর্ম | উচ্চ-শক্তি সমাবেশের জন্য স্ট্রেস-মুক্ত, টেপারড শেষ |
| হাইড্রোলিক সোয়াজিং প্রেস | দড়িতে হাতা এবং সকেট চাপায় | নিয়ন্ত্রিত কম্প্রেশন সঙ্গে সমাপ্তি |
| পরিমাপ এবং পরিশোধ সরঞ্জাম | কুণ্ডলী থেকে ফিড এবং পরিমাপ দড়ি | ন্যূনতম অপারেটর ইনপুট সহ ধারাবাহিক কাট দৈর্ঘ্য |
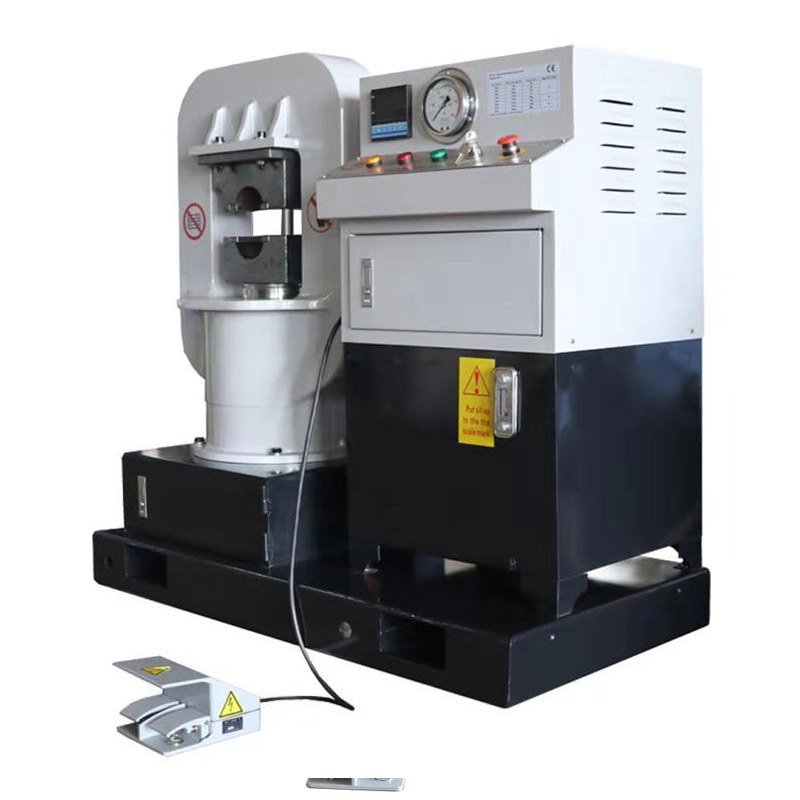 GT-200 ঝুড়ি-ফ্রেম ইস্পাত তারের দড়ি ছোট-ব্যাসের হাতা জন্য প্রেস 2 থেকে 24 মিমি পর্যন্ত দড়িতে হাতা চাপার জন্য আদর্শ, এই CE-প্রত্যয়িত প্রেসে একটি কমপ্যাক্ট ঝুড়ি ফ্রেম, স্টপ-অ্যাট-অ্যাট-পজিশন পিস্টন, এবং সামঞ্জস্যপূর্ণ স্লিং সমাপ্তির জন্য সহজ অপারেশন রয়েছে। পণ্য দেখুন →
একটি swaging প্রেস নির্বাচন করার সময়, সর্বাধিক চোয়াল খোলার, প্রেসিং ফোর্স এবং ডাই সামঞ্জস্যতা দেখুন। উদাহরণস্বরূপ, একটি GT200 ঝুড়ি-ফ্রেম প্রেস প্রায়ই সাধারণ ব্যাসের রেঞ্জে 6x19 এবং 6x37 দড়িতে ব্যবহৃত হাতাগুলির জন্য যথেষ্ট। স্ট্র্যান্ডগুলির ক্ষতি এড়াতে প্রেসের একটি দ্রুত অ্যাপ্রোচ স্ট্রোক এবং একটি ধীর প্রেসিং স্ট্রোক অফার করা উচিত।
 নির্ভরযোগ্য দড়ি বন্ধের জন্য ডিআইএন3093 প্রতি অ্যালুমিনিয়াম ফেরুল বা হাতা এই DIN3093-সম্মত অ্যালুমিনিয়াম ফেরুলটি 4 থেকে 20 মিমি দড়ির ব্যাসের সাথে মেলে এবং একটি নিরাপদ, জারা-প্রতিরোধী ক্রাইম্প প্রদান করে, সঠিক প্রেসিং ডাইয়ের সাথে যুক্ত হলে পুল-আউটের ঝুঁকি হ্রাস করে। পণ্য দেখুন →
জিনিসপত্র ভুলবেন না. অ্যালুমিনিয়াম ফেরুলগুলি কাটা থেকে দৈর্ঘ্যের স্লিং উত্পাদনে ব্যাপকভাবে ব্যবহৃত হয় কারণ তারা চাপে বিকৃত হয় এবং দড়ির কনট্যুরের সাথে মেলে। ফেরুল উপাদান, ভিতরের ব্যাস এবং প্রাচীরের বেধ অবশ্যই দড়ির সাথে সামঞ্জস্যপূর্ণ হতে হবে। ভুল খাদ সহ একটি জেনেরিক ফেরুল ব্যবহার করা অকাল পুল-আউটের একটি সাধারণ কারণ।
একটি সম্পূর্ণ নির্বাচনের জন্য, পর্যালোচনা করুন তারের দড়ি সকেট প্রেসিং মেশিন পরিসীমা কোন মডেল আপনার সর্বোচ্চ দড়ি ব্যাস এবং প্রয়োজনীয় প্রেসিং ফোর্স ফিট করে তা নিশ্চিত করতে।
নির্বাচনের নিয়ম: কাটিং, টেপারিং এবং সোয়াজিং সরঞ্জামগুলিকে একটি সিস্টেম হিসাবে মিলান, স্বাধীন মেশিন হিসাবে নয়।
সাধারণ কাট থেকে দৈর্ঘ্যের ভুল এবং কীভাবে সেগুলি এড়ানো যায়
- ম্যানুয়াল টেপ পরিমাপের উপর নির্ভর করা: হ্যান্ড মার্কিং মানুষের ভুলের পরিচয় দেয়, বিশেষ করে লম্বা দড়ি দিয়ে। একটি পেঅফ সিস্টেমে একটি পরিমাপ চাকা বা এনকোডার ব্যবহার করুন।
- দড়ি প্রসারণ উপেক্ষা করা: টেনশনের অধীনে একটি দড়ি পরিমাপ করার সময় সামান্য প্রসারিত হতে পারে, তারপর কাটার পরে ফিরে আসতে পারে। একটি কম, পুনরুত্পাদনযোগ্য টান এ পরিমাপ করুন, বা দড়ি নির্মাণের জন্য একটি সংশোধন ফ্যাক্টর প্রয়োগ করুন।
- ভুল কাটা পদ্ধতি ব্যবহার করে: একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা থেকে তাপ মূল এবং পার্শ্ববর্তী strands ক্ষতি করতে পারে. তাপ-সংবেদনশীল দড়ির জন্য, একটি হাইড্রোলিক শিয়ার বা নিয়ন্ত্রিত হিটিং সহ একটি ডেডিকেটেড কাটিং এবং টেপারিং মেশিন ব্যবহার করুন।
- শেষ প্রস্তুতি এড়িয়ে যাওয়া: একটি দড়ি কাটা এবং শেষ কাঁচা রেখে দোলনা কঠিন করে তোলে এবং হাতা পিছলে যেতে পারে। একটি ফেরুলে ঠেলে দেওয়ার আগে সর্বদা টেপার বা ফিউজ করুন।
- একটি ছোট আকারের প্রেস নির্বাচন করা: অপর্যাপ্ত টনেজ সহ একটি প্রেস হাতাটিকে পুরোপুরি বন্ধ করতে পারে না, যার ফলে কম পুল-আউট বল হয়। হাতা এর প্রয়োজনীয় কম্প্রেশন লোড বিরুদ্ধে প্রেস বল পরীক্ষা করুন.
- প্রথম অংশের পরে যাচাই করা হচ্ছে না: যখন প্রথম কাটা অংশটি সঠিক হয়, তখন অপারেটররা প্রায়শই ধরে নেয় বাকিগুলি সঠিক। প্রতিটি ব্যাচ পরিবর্তন বা ব্লেড পরিবর্তনের পরে আবার দৈর্ঘ্য এবং গেজ পরীক্ষা করুন।
মূল বার্তা: বেশিরভাগ কাটা থেকে দৈর্ঘ্যের ত্রুটিগুলি প্রক্রিয়া নিয়ন্ত্রণ থেকে আসে, দড়ি থেকে নয়।
কাট-টু-লেংথ মেশিনের রক্ষণাবেক্ষণ টিপস
নির্ভুলতা বজায় রাখার জন্য কাট-টু-লেংথ মেশিনের নিয়মিত যত্ন প্রয়োজন। লুজ ডাইস, জীর্ণ ব্লেড এবং নোংরা হাইড্রোলিক ভালভ সবই আউটপুট পরিবর্তন করে।
কাটিং ব্লেড বা শিয়ার এজ ঘন ঘন পরিদর্শন করুন। একটি নিস্তেজ ফলক একটি রুক্ষ প্রান্ত তৈরি করে এবং দড়িকে বিকৃত করতে পারে। উত্তপ্ত টেপারিং ইউনিটের জন্য, তাপমাত্রা এবং থাকার সময় নিরীক্ষণ করুন। খুব বেশি তাপমাত্রা কোর গলে যেতে পারে; খুব কম তাপমাত্রা একটি দুর্বল টেপার ছেড়ে দেয়।
হাইড্রোলিক প্রেসের জন্য, তেলের স্তর, চাপ এবং সিলিন্ডারের সীলগুলি পরীক্ষা করুন। দূষিত তেল চাপ স্পাইক এবং অনিয়মিত swaging কারণ. প্রস্তুতকারকের প্রস্তাবিত সান্দ্রতা এবং পরিবর্তনের ব্যবধান ব্যবহার করুন।
এছাড়াও দৈর্ঘ্য পরিমাপ সিস্টেম ক্রমাঙ্কন. এনকোডার চাকার ব্যাসের একটি ছোট ত্রুটি দীর্ঘ সময়ের জন্য একটি ক্রমবর্ধমান ত্রুটি তৈরি করতে পারে। চাকাটি পরিষ্কার করুন এবং সপ্তাহে অন্তত একবার পরীক্ষার দৈর্ঘ্যের বিপরীতে এর পরিধি পরীক্ষা করুন।
সম্পূর্ণ অনুসরণ করুন তারের দড়ি হাইড্রোলিক প্রেসের জন্য রক্ষণাবেক্ষণের সতর্কতা অপরিকল্পিত ডাউনটাইম এড়াতে।
মনে রাখবেন: প্রতিরোধমূলক রক্ষণাবেক্ষণ slings একটি প্রত্যাখ্যাত ব্যাচ পুনরায় কাজ করার চেয়ে সস্তা.
কাটা থেকে দৈর্ঘ্যের তারের দড়ি সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
তারের দড়িতে কি দৈর্ঘ্য কাটা হয়?দৈর্ঘ্যে কাটা মানে একটি কয়েল থেকে একটি নিয়ন্ত্রিত সহনশীলতার সাথে একটি নির্দিষ্ট মাত্রায় তারের দড়ি কাটা। অনুশীলনে, এতে দড়ির প্রান্ত প্রস্তুত করা অন্তর্ভুক্ত থাকে যাতে এটি একটি দোলানো হাতা বা সকেট গ্রহণ করতে পারে। ফলাফল হল স্লিংস, টাই-ডাউন বা স্ট্রাকচারাল ক্যাবলে ব্যবহৃত একটি রেডি-টু-এসেম্বল টুকরা। |
দৈর্ঘ্যে তারের দড়ি কাটলে কি সহনশীলতা অর্জন করা যায়?একটি সাধারণ সহনশীলতা হল সাধারণ স্লিং কাজের জন্য কাটা দৈর্ঘ্যের ±1%। অনেক উত্পাদন অঙ্কন ছোট টুকরা জন্য ±5 মিমি ব্যবহার করে. হাই-এন্ড অ্যাপ্লিকেশনগুলির জন্য কঠোর নিয়ন্ত্রণের প্রয়োজন হতে পারে, যা সাধারণত একটি নির্ভুল পরিমাপের চাকা, একটি স্থিতিশীল বেতনের উত্তেজনা এবং একটি ক্রমাঙ্কিত কাটিয়া মেশিনের দাবি করে। |
একটি কাটা থেকে দৈর্ঘ্যের দড়ি swaging আগে annealing প্রয়োজন?Annealing সবসময় প্রয়োজন হয় না, কিন্তু শেষ প্রস্তুতি কিছু ফর্ম. দড়ির প্রান্তটি টেপারিং বা ফিউজ করা স্ট্র্যান্ডগুলিকে ছড়িয়ে পড়া থেকে বাধা দেয় এবং দড়িটিকে একটি হাতার মধ্যে ঠেলে দেওয়া সহজ করে তোলে। অ্যানিলিং কঠোরতা হ্রাস করে এবং হাতাকে আরও সমানভাবে কামড়াতে সহায়তা করে, যা উচ্চ-শক্তির সমাবেশগুলির জন্য মূল্যবান। |
কাটা থেকে দৈর্ঘ্যের কাজের জন্য একটি ম্যানুয়াল কাট-অফ চাকা ব্যবহার করা যেতে পারে?একটি ম্যানুয়াল কাট-অফ হুইল সাধারণ মেরামতের কাজের জন্য কাজ করতে পারে, তবে উত্পাদন কাট থেকে দৈর্ঘ্যের কাজের জন্য এটি সুপারিশ করা হয় না। এটি অসামঞ্জস্যপূর্ণ প্রান্ত তৈরি করে, তাপের ক্ষতি তৈরি করে এবং অপারেটর দক্ষতার উপর ব্যাপকভাবে নির্ভর করে। একটি ডেডিকেটেড তারের দড়ি কাটা এবং টেপারিং মেশিনটি পুনরাবৃত্তিযোগ্য দৈর্ঘ্য, পরিষ্কার প্রান্ত এবং পরবর্তী সোয়াজিং ধাপের জন্য একটি প্রস্তুত টেপার দেয়। |
কাট-টু-লেংথ স্লিংসের জন্য আমি কীভাবে সঠিক হাইড্রোলিক সোয়াজিং প্রেস বেছে নেব?দড়ি ব্যাস, হাতা মাত্রা এবং প্রয়োজনীয় পুল-আউট বল উপর ভিত্তি করে একটি প্রেস চয়ন করুন। চোয়াল খোলার, প্রেসিং ফোর্স, ডাই সামঞ্জস্যতা এবং চক্রের গতি পরীক্ষা করুন। GT200-এর মতো একটি ঝুড়ি-ফ্রেম প্রেস অনেক 6x19 এবং 6x37 তারের দড়ি নির্মাণের জন্য একটি ব্যবহারিক সূচনা বিন্দু। আপনি যদি সকেটও উত্পাদন করেন তবে একটি বড় মডেলের প্রয়োজন হতে পারে। |
চূড়ান্ত FAQ নোট: কাট-টু-লেংথ প্রশ্নের ভালো উত্তর সবসময় সামঞ্জস্যপূর্ণ পরিমাপ, নিয়ন্ত্রিত কাটিং এবং যাচাইকৃত সোয়াজিং-এ ফিরে আসে।
কাটা থেকে দৈর্ঘ্যের তারের দড়ি উত্পাদন একটি একক মেশিন সিদ্ধান্ত নয়। এটি এমন একটি সিস্টেম যা পরিমাপ, কাটা, শেষ প্রস্তুতি, সোয়াজিং এবং পরিদর্শনকে লিঙ্ক করে। প্রতিটি পদক্ষেপের জন্য সঠিক সরঞ্জাম নির্বাচন করা এবং সেই সরঞ্জামগুলিকে নিয়ন্ত্রণে রাখা, একজন প্রস্তুতকারক, সরবরাহকারী বা পাইকারকে নিরাপদ, সামঞ্জস্যপূর্ণ সমাবেশগুলি সরবরাহ করতে দেয়।
আপনি একটি ছোট কারচুপির দোকান বা একটি বড় তারের অ্যাসেম্বলি প্ল্যান্ট পরিচালনা করুন না কেন, একটি নির্ভরযোগ্য কাটিং এবং টেপারিং মেশিন দিয়ে শুরু করুন, এটিকে সঠিক আকারের হাইড্রোলিক প্রেসের সাথে যুক্ত করুন এবং প্রত্যয়িত অ্যালুমিনিয়াম বা ইস্পাত ফেরুল ব্যবহার করুন৷ এই সংমিশ্রণটি আপনাকে পুনরাবৃত্তিযোগ্যতা দেয় যা কাট-টু-লেংথ কাজ দাবি করে।
চূড়ান্ত চিন্তা: মেশিন হার্ডওয়্যারের মতো প্রক্রিয়া নিয়ন্ত্রণে বিনিয়োগ করুন এবং আপনার কাট-টু-লেংথ আউটপুট বছরের পর বছর সহনশীলতার মধ্যে থাকবে।
আমাদের পণ্য
প্রস্তাবিত পণ্য
খবর
-
-
বারো মিলিমিটার তারের দড়ি, একটি 4.5 মিটার সমাপ্ত স্লিং, এবং কাটাতে একটি 10 মিমি ত্রুটি। এই ক্রমানুসারে অনেক গুলতি দোকান সোমবার সকালে মিলিত হয়: ড্রয়িং যেখানে বলা উচিত সেখানে চোখ যায় না, ফেরুলট...
READ MORE -
একটি ওয়ার্কশপ কল্পনা করুন যেটি মাত্র 120টি অভিন্ন তারের দড়ির স্লিং তৈরি করার জন্য একটি চুক্তি জিতেছে, প্রতিটি 3.75 মিটার দীর্ঘ একটি অ্যালুমিনিয়াম হাতা এক প্রান্তে। অপারেটর একটি কাটা চাকা সেট ...
READ MORE -
একটি কয়েলিং হেড হল ঘূর্ণমান সমাবেশ যা তারের দড়ি, অ্যানিলেড তারের প্রান্ত বা তারের রড গ্রহণ করে এবং এটিকে শক্তভাবে নিয়ন্ত্রিত সর্পিল কয়েলে গঠন করে। যে নির্মাতারা তারের দড়ি slings, তারের সমাপ...
READ MORE -
দক্ষিণ-পূর্ব এশিয়ার একটি তারের দড়ি প্রসেসর সম্প্রতি একটি অ্যানিলেড ব্যাচের প্রায় 30 শতাংশ প্রত্যাখ্যান করেছে কারণ কয়েলগুলি একসাথে আটকে গিয়েছিল এবং বাইরের স্তরগুলি মেরামতের বাইরে স্ক্র্যাচ হ...
READ MORE
জিংতাইয়ের সাথে যোগাযোগ রাখুন।

আপনার যদি কাস্টম জলবাহী সরঞ্জাম বা প্রযুক্তিগত পরামর্শের প্রয়োজন হয়, অনুগ্রহ করে Xingtai সেলস এবং ইঞ্জিনিয়ারিং টিমের সাথে নির্দ্বিধায় যোগাযোগ করুন।
দ্রুত লিঙ্ক
পণ্য বিভাগ
আমাদের সাথে যোগাযোগ করুন
-
 +৮৬-৫২৩-৮৬৯৩৪৬৭৭
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 নং 3 লংগ্যাং রোড, গাওগাং পোর্ট স্ট্রিট, তাইজৌ সিটি, চীন।
কপিরাইট © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. সর্বস্বত্ব সংরক্ষিত. কাস্টম জলবাহী যন্ত্রপাতি নির্মাতারা পাইকারি তারের দড়ি swagers কারখানা

